Pojedinosti o procesu injekcijskog prešanja od polipropilena (PP).
 Dec 13, 2023|
PP je općenito poznat kao polipropilen. Također se naziva i "100% ljepilo" zbog dobre otpornosti na lomljenje. PP je proziran, polukristalni termoplast s karakteristikama visoke čvrstoće, dobre izolacije, niske apsorpcije vode, visoke temperature toplinske distorzije, niske gustoće i visoke kristalnosti. Modificirana punila obično uključuju staklena vlakna, mineralna punila, termoplastičnu gumu itd.
Fluidnost PP-a za različite namjene prilično je različita. Protok PP-a koji se općenito koristi je između ABS-a i PC-a.
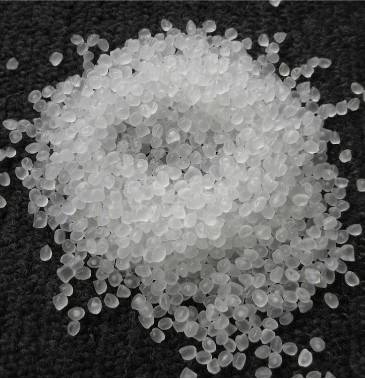
Čisti PP je prozirno bijele boje slonovače i može se bojati u različite boje. Za bojenje PP-a, samo se masterbatch u boji može koristiti na općim strojevima za injekcijsko prešanje. Neki strojevi imaju neovisne plastificirajuće elemente koji pojačavaju učinak miješanja, a mogu se i bojati tonerom. Proizvodi za vanjsku upotrebu općenito koriste UV stabilizatore i punjenje čađom. Udio recikliranih materijala ne smije biti veći od 15%, inače će uzrokovati smanjenje čvrstoće i razgradnju te promjenu boje. PP injekcijsko prešanje općenito ne zahtijeva poseban tretman sušenja prije obrade.
Za odabir strojeva za injekcijsko prešanje nema posebnih zahtjeva. Budući da PP ima visoku kristalnost. Potreban je kompjuterizirani stroj za injekcijsko prešanje s višim tlakom injekcije i višestupanjskom kontrolom. Sila stezanja općenito se određuje kao 3800t/m2, a volumen injektiranja je 20%-85%.
Temperatura kalupa je {{0}} stupnjeva. Za one koji imaju veće zahtjeve za veličinom, koristite višu temperaturu kalupa. Temperatura jezgre je više od 5 stupnjeva niža od temperature šupljine, promjer klizača je 4-7 mm, duljina vrata igle je 1-1.5 mm, a promjer može biti samo {{7} }.7 mm. Što je kraća duljina rubnih vrata, to bolje, što je oko 0,7 mm. Dubina je polovica debljine zida, a širina dva puta veća od debljine zida. Postupno se povećava s duljinom toka taline u šupljini kalupa. Kalup mora imati dobra ventilacijska svojstva. Ventilacijski otvor mora biti dubok 0,025 mm-0.038 mm i debeo 1,5 mm. Da biste izbjegli tragove skupljanja, treba koristiti veliki i okrugli kanal i kružni kanal za protok, a debljina rebra za pojačanje treba biti mala (na primjer, 50-60% debljine stijenke). Debljina proizvoda izrađenih od homopolimera PP ne smije biti veća od 3 mm, inače će doći do mjehurića (proizvodi s debelim stijenkama mogu koristiti samo kopolimer PP).
Talište P je 160-175 stupnjeva, a temperatura raspadanja je 350 stupnjeva. Međutim, postavka temperature ne može prijeći 275 stupnjeva tijekom obrade ubrizgavanjem, a poželjno je da je temperatura odjeljka za taljenje 240 stupnjeva.
Kako bi se smanjilo unutarnje naprezanje i deformacija, treba odabrati brizganje velikom brzinom, ali neke vrste PP-a i kalupi nisu prikladni (pojavljuju se mjehurići i zračni tragovi). Ako se površina s uzorkom pojavljuje s izmjeničnim svijetlim i tamnim prugama koje se šire od otvora, treba koristiti nisku brzinu ubrizgavanja i višu temperaturu kalupa.
Može se koristiti protutlak taline od 5 bara, a protutlak tonera može se odgovarajuće prilagoditi.
Koristite viši tlak ubrizgavanja (1500-1800bar) i pritisak zadržavanja (oko 80% tlaka ubrizgavanja). Prebacite se na pritisak držanja na oko 95% punog hoda i koristite dulje vrijeme zadržavanja.
Kako bi se spriječila deformacija skupljanja uzrokovana postkristalizacijom, proizvode općenito treba namakati u vrućoj vodi.